你的磁性产品到底差在哪?码实智能一文读懂 N/S 极峰值差与均值算法
——峰值、均值、面积三个数必须一起读;只看其中一个,三件产品的好坏排序会完全颠倒
【导语】 宁波码实智能科技(MAS)平面磁成像分析仪导出的数据表上有十几个字段:最大值、最小值、平均值、N均值、S均值、NS比、面积、极宽、磁极数、旋转角。工程师最常见的用法,是从里面挑一个自己最熟悉的——通常是峰值——然后拿它当作产品好坏的代名词。本文想证明这个习惯是危险的,方法是给出一组真实实测数据:三件同型号产品,按峰值排序是”件1最好、件3最差”,按均值排序却变成”件2最好、件1最差”。同一批产品,换一个指标,好坏排序完全颠倒。这不是数据出了问题,是这两个数本来就在回答不同的问题。本文要做的,是把码实智能设备输出的每一类数字归位,说清它们各自能回答什么、不能回答什么,以及怎么用它们倒推回生产工艺。
一、先归类:三类量,三种噪声特性
所有导出字段,按统计性质可以分成三类。分清这三类,是正确读数的第一步,因为它们对噪声的敏感度完全不同。
|
类别 |
软件中的字段 |
统计性质 |
对噪声的敏感度 |
最适合回答的问题 |
|
极值量 |
最大值、最小值(N峰值、S峰值) |
单点极值 |
高:一颗铁屑就能改变它 |
有没有局部缺陷?最强处够不够强? |
|
统计量 |
平均值、N均值、S均值、NS比 |
区域空间平均 |
低:随机噪声被平均削弱 |
整体饱满不饱满?批次有没有漂移? |
|
几何量 |
面积、极宽、磁极数、旋转角、长度、周长 |
形状与范围 |
中:受二值化阈值影响 |
磁化范围够不够?分布对不对? |
极值量是单点的最大或最小值。它的优点是对局部异常极其敏感——一处退磁、一道微裂纹、一颗吸附的铁屑,都会立刻反映在峰值上。缺点是同一个敏感性:任何单点扰动都会让它跳动。
统计量是区域的空间平均。随机噪声在平均中按样本数的平方根被削弱,因此它稳定得多。代价是它对局部缺陷不敏感——一个小面积的弱区,被大面积的正常区域平均之后,可能完全看不出来。
几何量描述的是形状与范围。它们既不是强度也不是位置,而是回答”磁化到底铺了多大一片、分成了几块”。需要注意的是几何量依赖二值化阈值——极的边界是靠阈值切出来的,阈值一变,面积和极数都会变。
一句话概括三者的分工:峰值管缺陷,均值管漂移,面积管范围。这三个问题彼此独立,所以三个数都得看。
二、实测:三件产品,两种排序
下面这组数据来自码实智能MAS-PlaneScanner-A1软件对三件同型号异形多极件的一次实测输出。
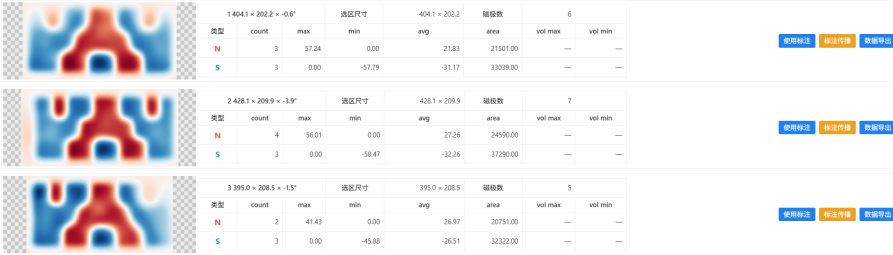
图1 码实智能软件对三件同型号产品的逐件统计输出。每件分别给出N极与S极的计数、峰值(max/min)、均值(avg)与面积(area)。
|
指标 |
件1 |
件2 |
件3 |
按此指标的好坏排序 |
|
N极峰值 (mT) |
57.24 |
56.01 |
41.43 |
件1 > 件2 > 件3 |
|
N极均值 (mT) |
21.83 |
27.26 |
26.97 |
件2 > 件3 > 件1 |
|
N极面积 (mm²) |
215.01 |
245.90 |
207.51 |
件2 > 件1 > 件3 |
|
均值/峰值(饱满度) |
0.381 |
0.487 |
0.651 |
件3 > 件2 > 件1 |
|
均值×面积(磁通近似) |
4694 |
6703 |
5597 |
件2 > 件3 > 件1 |
|
S极峰值 (mT) |
−57.79 |
−58.47 |
−45.88 |
件2 ≈ 件1 > 件3 |
|
S面积/N面积 |
1.537 |
1.516 |
1.558 |
三件一致,属设计特征 |
看表格的前两行。
按N极峰值排序:件1(57.24)最高,件2(56.01)次之,件3(41.43)最低。结论是件1最好。
按N极均值排序:件2(27.26)最高,件3(26.97)次之,件1(21.83)最低。结论是件1最差。
同一批产品,同一次扫描,同一套数据,两个指标给出了完全颠倒的结论。
这不是矛盾,而是这两个数在回答不同的问题。峰值回答的是”最强的地方有多强”,均值回答的是”整体有多饱满”。件1的情况是:它有一个很高的峰,但N极区域内的大部分面积都偏弱——磁化集中在局部,没有铺开。
2.1 一个好用的派生指标:均值除以峰值
把这两个数相除,可以得到一个直接描述”分布饱满度”的比值。
件1的均值/峰值是0.381,件2是0.487,件3是0.651。
这个比值的含义很直观:越接近1,说明区域内各处的磁场越接近峰值水平,分布越饱满;越接近0,说明只有很小一部分区域达到了峰值,其余都是陪衬。
按这个指标,件1(0.381)是三件里分布最不均匀的。这与前面”峰值最高但均值最低”的观察完全一致,而且用一个数就概括了。
需要提醒的是,这个比值本身没有绝对的好坏标准——它的合理范围取决于产品的磁极形状与设计。正确的用法是把它作为批内一致性指标:同型号产品之间,这个比值应当稳定;一旦某件明显偏离,就说明它的磁场分布形态与其他件不同。
2.2 更接近工程需求的一个量:均值乘以面积
再往前一步。
对大多数应用来说,真正关心的既不是峰值也不是均值,而是这块磁体能提供多大的吸力或多强的耦合。而吸力更接近于由磁通决定,磁通近似正比于磁场强度对面积的积分——也就是均值乘以面积。
算一下三件产品N极的这个乘积:件1约4694,件2约6703,件3约5597(单位为毫特斯拉乘平方毫米)。
排序是件2 > 件3 > 件1。
注意这个结果:峰值最高的件1,在这个更接近实际功能的指标上反而排在最后,比峰值最低的件3还低约16%。
这就是本文最想说明的那件事。如果一家工厂的质量标准只写”表磁峰值不低于某值”,那么件1会被判为最优,而它实际提供的磁通却是三件里最少的。用错指标,不只是判断不精确,而是可能得出完全相反的结论。
当然需要说明:均值乘面积只是磁通的粗略近似,严格的磁通计算需要对整个面积做积分并考虑方向。码实智能软件的逐件统计里还有两列名为vol max与vol min的字段(在本次截图中显示为空),从命名看很可能与磁通量或体积分相关——如果它确实提供了积分量,那么它比手工相乘更严谨。这两个字段的确切定义与启用条件,建议向码实智能确认,它们对”吸力够不够”这类问题的价值可能被低估了。
三、区分”设计特征”与”缺陷”:看跨件稳定性
数据表里有一个容易引起误判的现象,正好可以在这组数据里讲清楚。
三件产品的S极面积都明显大于N极面积:件1是1.537倍,件2是1.516倍,件3是1.558倍。
第一反应可能是”N极充磁不足”。但注意这三个比值:1.537、1.516、1.558,跨三件高度一致,波动不到3%。
这是判别设计特征与缺陷的一条通用规则:跨件稳定的不对称是设计特征,跨件波动的不对称才是缺陷。
S极区域比N极大,很可能是这款异形件的磁极排布设计本来如此——毕竟从图谱上看,它的N极与S极形状本就不同。把设计特征当缺陷去追,会浪费大量工艺排查时间。
同样的道理适用于N/S极峰值差。三件的N峰值与S峰值之差分别是−0.55、−2.46、−4.45毫特斯拉,即S极普遍略强于N极。这个方向一致的偏差,同样更可能来自产品结构或磁路的不对称,而不是每一件都恰好出了同一种毛病。
正确的做法是先用一批确认合格的产品建立基线,把这些”固有的不对称”记录下来作为正常值,此后监控的是偏离基线的程度,而不是偏离零的程度。
四、两种”峰值差”,诊断方向相反
这是数据表里最容易混淆的一对概念,值得单独强调。
第一种是N/S极峰值差,比较的是异类极——所有N极的峰值(或均值)与所有S极的峰值(或均值)之差。它反映的是正负方向上的对称性。
第二种是极间峰值差,比较的是同类极——所有N极当中最大的与最小的之差。它反映的是各个充磁支路之间的一致性。
两者指向的排查方向完全不同。N/S差偏大,应当去看充磁机的放电波形是否正负不对称、材料是否存在各向异性、磁路结构是否本身不对称;极间差偏大,应当去查是不是某一路线圈衰减或接线松动。
这里还有一个精细但实用的判别点,与装夹倾斜有关。
倾斜会让工件一侧的提离距离增大,那一侧的磁场整体变弱。但倾斜对N极和S极的影响是同等的——它压低的是那一侧的所有极,不分正负。因此:
对于N、S在空间上交替分布的多极件,倾斜不会产生N/S峰值差,只会让同类极之间出现周向的调制。此时如果看到N/S差变大,就不该归咎于装夹。
而对于N、S分居两侧的产品(比如单极对磁体,一端N一端S),倾斜就会直接制造出N/S峰值差。此时N/S差偏大的第一嫌疑反而是装夹。
换句话说,N/S峰值差是否受装夹影响,取决于N极与S极在空间上是否对称分布。判读之前先看一眼产品的极排布,可以避免一整类误判。
五、极宽怎么倒推工艺
极宽是几何量里最有诊断价值的一个,因为它直接对应充磁头的物理结构。
|
极宽的表现 |
同时观察峰值 |
指向的工艺问题 |
|
整体偏大 |
峰值偏低 |
充磁头磁场发散:极靴老化、充磁气隙过大 |
|
整体偏小 |
峰值正常或偏高 |
充磁头结构变更,或工件毛坯尺寸变化 |
|
呈周期为一圈的正弦调制 |
峰值基本正常 |
同心度偏差:工件与充磁头不同心 |
|
孤立一两个极异常 |
同一位置峰值同步异常 |
某一路充磁支路故障 |
|
随机离散、批内波动大 |
峰值也离散 |
毛坯取向一致性差,来料问题 |
这张表的使用要点是:极宽必须与峰值一起读。
举其中最有代表性的一行:极宽整体偏大而峰值偏低。这个组合的物理图像很清晰——充磁头产生的磁场发散了,能量摊在更宽的范围上,于是每一处都不够强而覆盖变宽。常见原因是极靴磨损或充磁气隙变大。
如果只看峰值,你会判断”充磁能量不足”,然后去查电压和电容——方向错了。是极宽这个字段把根因指向了机械侧。
同理,极宽的周期性调制指向同心度(码实智能磁成像系列第四篇有完整的诊断流程),孤立一两个极的极宽异常指向某一路支路,而批内极宽的随机离散则往往不是充磁的问题,而是毛坯取向一致性差——这时候该找的是上游的成型工序或来料。
六、把数据用起来:从导出到SPC
码实智能设备软件提供了下载数据csv与下载数据reg两个导出入口。要让这些数字真正产生价值,有几条实践建议。
第一,导出时保留全部字段,不要只存自己关心的那两个。数据的价值往往在事后才显现——三个月后追查某个批次时,你会庆幸当初把面积和极宽也存下来了。
第二,为每条记录附加上下文:批次号、设备编号、模具或充磁机编号、班次、时间戳,以及测量条件(速度档、扫描模式、滤波参数、量程档)。缺了后半部分,数据在跨时间比较时会失效——本系列第六篇详细讨论过这个问题。
第三,选对进控制图的指标。做长期趋势监控时,优先用统计量而非极值量:区域均值、N均值、S均值、极宽一致性,这些量抗噪,能让缓慢漂移浮出来。峰值适合做单件判定的门限,不适合做趋势项——它会把控制图塞满噪声。
第四,推荐设四条独立的趋势线,各自盯住一类根因:均值(对应充磁能量与材料状态)、面积(对应磁化范围)、极宽一致性(对应工装同心度)、极间峰值差(对应支路一致性)。四条线互相独立,哪条动了就查哪一侧。
第五,把派生指标也算进去。前面提到的均值/峰值比与均值×面积,都可以在导出的csv里用一列公式算出来,成本几乎为零,而它们提供的信息是原始字段给不出的。
七、三条读数纪律
最后把全文收拢成三条可以直接执行的纪律。
第一条:极值量与统计量必须成对读,永远不要单独用一个下结论。本文开头那个例子已经说明后果——单看峰值,你会把磁通最少的那一件评为最优。实践中最小的可用组合是”峰值+均值+面积”三个数,它们构成一个完整的描述:最强处多强、整体多饱满、铺了多大一片。
第二条:比较型指标只在同一次扫描内有效。极间峰值差、极宽一致性、N/S差这类指标,比较的是同一张图上不同位置的数值,它们的可比性建立在”同一次扫描、同一套参数、同一个提离条件”之上。跨扫描、跨速度档、跨扫描模式的比较,必须先确认条件一致或做过偏差标定,否则比出来的是条件差异而不是产品差异。
第三条:所有口径必须写进文件。极宽用过零点还是阈值定义、阈值取多少、面积用哪个二值化阈值切出、极宽一致性用极差比均值还是标准差、两类峰值差如何分别定义——这些口径不写下来,同样的字段名在两家工厂就是两个不同的量。指标名称相同而口径不同,制造的争议比没有指标更严重。
结语:让工程师用同一套语言讨论磁性质量
磁性质量长期以来是一个难以被精确讨论的话题。工程师说”这批磁性偏弱”,采购说”客户反映吸力不够”,供应商说”我们出厂检验是合格的”——三个人用的是三套不同的语言,谁也无法证伪谁。
而当峰值、均值、面积、极宽、极数这些字段被明确定义、稳定输出、并且双方都能拿到的时候,讨论的性质就变了。不再是”偏弱”这种模糊表述,而是”件1的N极峰值虽然最高,但均值只有峰值的0.381,磁通近似值比件2低30%,属于充磁未铺开”。前者只能各执一词,后者可以核对、可以复现、可以据此决定去修哪一台设备。
这大概就是这一系列文章想传达的核心:一台好的检测设备——码实智能在磁成像分析仪上努力的方向正在于此——提供的不只是数字,而是一套让上下游能够共用的描述语言。而使用者需要做的,是理解每一个字段在这套语言里的确切含义——知道它能回答什么,更重要的是知道它不能回答什么。
峰值管缺陷,均值管漂移,面积管范围。三个数一起读,一批产品的问题才会显出它本来的形状。
(本文所用图像与数据均为码实智能设备软件真实截图,来自宁波码实智能科技(MAS)公开案例资料;界面字段名称与输出格式以截图所示版本为准,不同软件版本可能存在差异。文中均值/峰值比、均值×面积、面积比等派生指标为便于说明而由原始字段直接计算,计算过程已在正文列出,读者可自行复核;其中”均值×面积”仅为磁通的粗略近似,不能替代严格的磁通测量。vol max/vol min字段在本次截图中未显示数值,其确切定义与启用条件应向码实智能确认。对各项指标与工艺根因对应关系的归纳,为依据通用磁性制造工艺原理做出的技术分析,实际根因需结合现场核实。本文不构成任何设备的选型建议。)